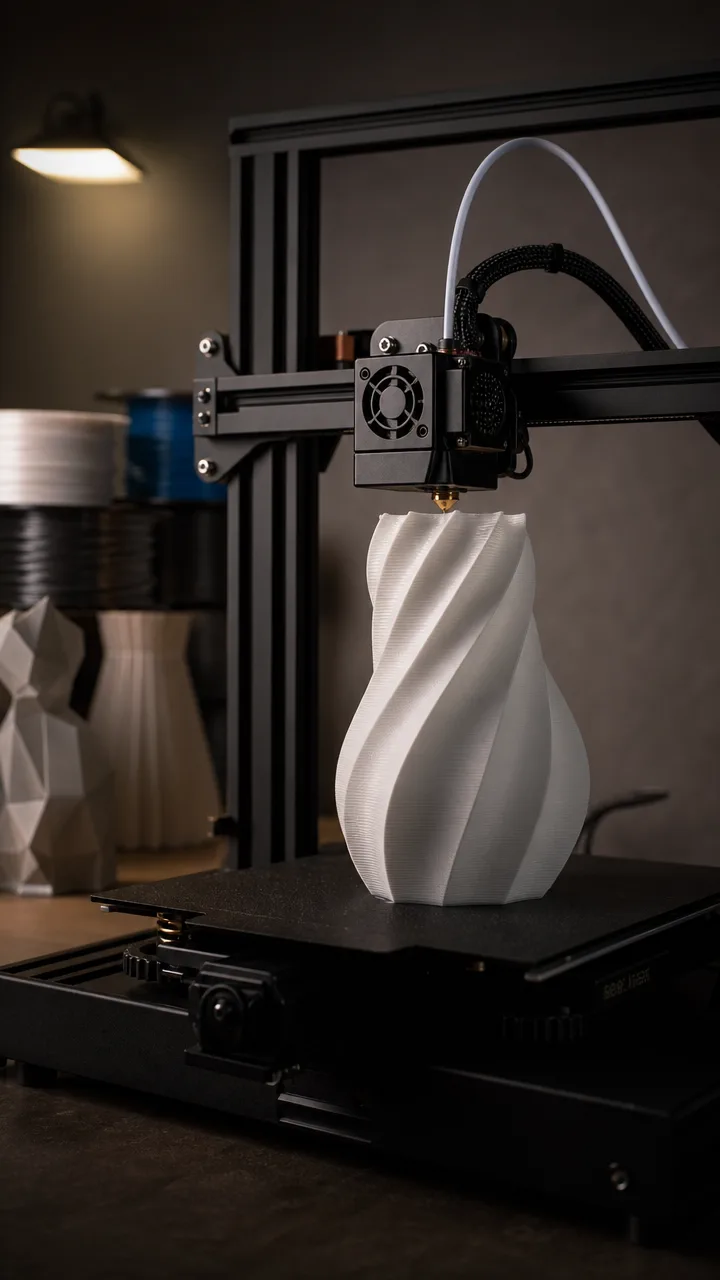
FDM, односно моделирање со таложење стопен материјал, е една од најчестите технологии кај 3D печатачите за домашни корисници, хобисти и брзо изработување прототипи. Нејзиниот принцип е релативно едноставен: предметот се создава постепено, со нанесување тенки слоеви од загреана пластична нишка.
Процесот најчесто почнува со CAD-модел, односно дигитален дизајн на предметот. Софтверот го претвора моделот во инструкции што печатачот може да ги следи. Потоа, калемот со филамент се внесува во загреана млазница, каде што материјалот омекнува или се топи. Млазницата се движи по предвидената патека и го нанесува материјалот на работната плоча. Кога ќе заврши еден слој, печатачот продолжува со следниот, сè додека моделот не биде готов.
Времетраењето зависи од големината и сложеноста на предметот, поставките за печатење и самиот уред. Малите модели можат да бидат завршени за неколку минути или часови, додека поголемите проекти можат да траат и со денови.
Една од причините за популарноста на FDM е широкиот избор материјали. PLA е меѓу најкористените филаменти бидејќи е достапен, биоразградлив и се печати на пониски температури, што го прави погоден за почетници. PETG е познат по издржливоста, сјајната површина и точноста при печатење. ABS е избор за поцврсти парчиња, додека TPU и најлонот можат да се користат кога е потребен поквалитетен резултат. Достапни се и филаменти со дрвени или метални честички, како и HDPE и PETT.
Сепак, не секој материјал е погоден за секој печатач. Дел од нив бараат повисоки температури, посебни млазници или добра вентилација поради испарувањата. Затоа, пред изборот на филамент, важно е да се провери дали печатачот и просторот за работа ги исполнуваат потребните услови.
FDM печатачите се релативно евтини за одржување и корисни за тестирање дизајни или изработка на поевтини делови. Но, имаат и ограничувања: слоевите се видливи, ситните детали потешко се постигнуваат, а нерамномерното ладење може да предизвика деформации. Предметите можат да бидат и послаби по вертикалната оска, особено ако се користи поретко внатрешно пополнување.
За многу прецизни и мазни модели, алтернатива се SLA и DLP печатачите со смола, додека SLS користи ласер и најлонски прав за поцврсти конструкции.